

คำตอบที่รวดเร็ว: รายงานการทดสอบและใบรับรองแสดงให้เห็นว่าการออกแบบชุดแบตเตอรี่สามารถตรงตามข้อกำหนดได้ แต่สิ่งเหล่านั้นบอกได้น้อยมากว่าผู้ผลิตสามารถผลิตชุดแบตเตอรี่นั้นได้อย่างน่าเชื่อถือ สัปดาห์แล้วสัปดาห์เล่า ในปริมาณที่คุณต้องการ
ตัวชี้วัดสายการผลิต 5 ประการช่วยเติมเต็มช่องว่างนั้นได้:
-
ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) พร้อมรายละเอียดทั้งหมด
-
การหยุดทำงานโดยไม่ได้วางแผนไว้ล่วงหน้าและสาเหตุของการหยุดทำงานดังกล่าว
-
เวลาต่อรอบเทียบกับอัตราที่เหมาะสม
-
คุณภาพการผ่านครั้งแรกที่แต่ละสถานีและเวลาในการเปลี่ยนผ่าน
-
แสดงแนวโน้มในช่วงหลายเดือน พร้อมคำอธิบายวิธีการเก็บรวบรวมตัวเลขแต่ละตัว ไม่ใช่แค่ตัวเลขพาดหัวข่าวเพียงตัวเดียว
ประเด็นที่สำคัญ
-
ประสิทธิภาพการผลิตเป็นตัวบ่งชี้สำคัญของความเสี่ยงด้านการส่งมอบและคุณภาพ ดังนั้นจึงควรนำมาพิจารณาในคุณสมบัติของซัพพลายเออร์ควบคู่ไปกับหลักฐานการทดสอบ
-
OEE จะมีประโยชน์ก็ต่อเมื่อแบ่งออกเป็นความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ เพราะสายการผลิตสองสายที่มีคะแนนเท่ากันอาจมีความเสี่ยงที่แตกต่างกันมาก
-
สาเหตุของการหยุดชะงัก เวลาในการผลิต และคุณภาพในระดับสถานี จะแสดงให้เห็นว่าซัพพลายเออร์กำลังสูญเสียกำลังการผลิตที่จุดใด ก่อนที่จะส่งผลกระทบต่อคำสั่งซื้อของคุณ
-
เวลาในการเปลี่ยนสายการผลิตมีความสำคัญที่สุดสำหรับบรรจุภัณฑ์แบบกำหนดเองปริมาณน้อยที่ใช้สายการผลิตร่วมกับผลิตภัณฑ์อื่น ๆ
-
วิธีการเก็บรวบรวมข้อมูลมีความสำคัญไม่แพ้ตัวเลขเอง การบันทึกด้วยมือมักจะประเมินความสูญเสียต่ำกว่าความเป็นจริง
ส่วนที่ 1: เหตุใดประสิทธิภาพการผลิตจึงควรอยู่ในกระบวนการคัดเลือกซัพพลายเออร์
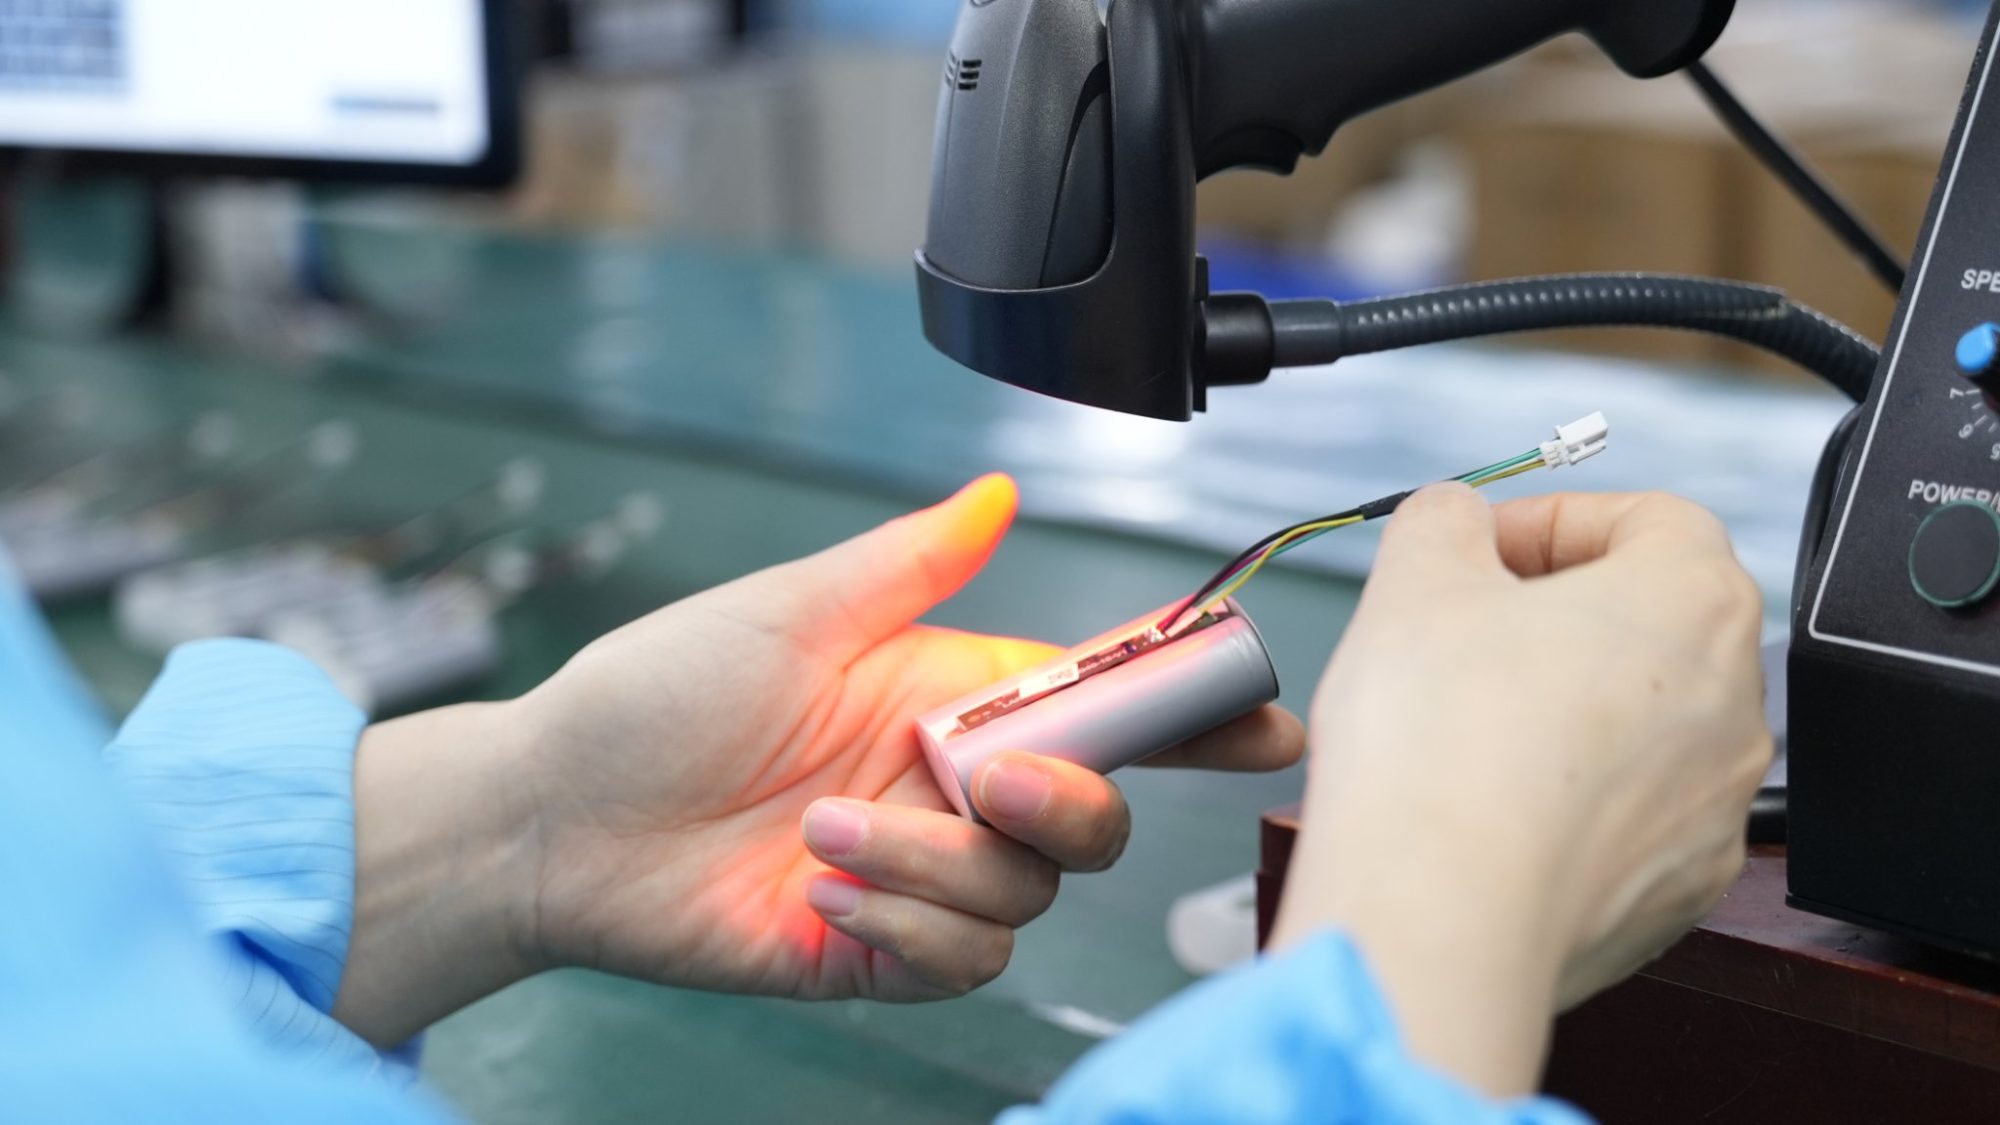
งานตรวจสอบคุณสมบัติของ OEM ส่วนใหญ่มุ่งเน้นไปที่หลักฐานด้านการออกแบบ การตรวจสอบโดยผู้ซื้อ รายงานผลการทดสอบเซลล์และบรรจุภัณฑ์ตรวจสอบใบรับรองและยืนยันว่าการกำหนดค่าถูกล็อกไว้ก่อนที่จะปล่อยใช้งาน แม้ว่างานนี้จะมีความสำคัญ แต่ก็ตอบได้เพียงคำถามเดียวเท่านั้น คือ แพ็กเกจนี้ตรงตามข้อกำหนดหรือไม่ สิ่งที่ไม่ได้กล่าวถึงคือ ผู้ผลิตสามารถผลิตแพ็กเกจได้ในอัตราและคุณภาพตามที่ตกลงกันไว้หรือไม่
ช่องว่างระหว่างทั้งสองนั้นอาจมีค่าใช้จ่ายสูง ในเดือนมิถุนายน ปี 2024 BMW ได้ยกเลิกคำสั่งซื้อเซลล์มูลค่าประมาณ... € 2 พันล้าน จากบริษัทนอร์ธโวลต์ มีรายงานว่าผู้ผลิตระบุว่าความล่าช้าในการผลิตและคุณภาพเซลล์แบตเตอรี่ที่ไม่ดีเป็นสาเหตุสำคัญเบื้องหลังการตัดสินใจครั้งนี้ ต่อมาในปีเดียวกัน สำนักข่าวรอยเตอร์รายงานว่าบริษัทดังกล่าวได้ถูก... ไม่บรรลุเป้าหมายการผลิตรายสัปดาห์อย่างต่อเนื่องโดยส่งมอบเซลล์แบตเตอรี่ที่พร้อมจัดส่งได้ 22,000 เซลล์ในสัปดาห์หนึ่งของเดือนตุลาคม ซึ่งสูงกว่าเป้าหมายที่ตั้งไว้ 30,000 เซลล์ แม้ว่า Northvolt จะเป็นผู้ผลิตเซลล์แบตเตอรี่ขนาดใหญ่ระดับกิกะแฟคทอรี่ ไม่ใช่ผู้ประกอบแพ็คแบตเตอรี่ขนาดเล็ก แต่บทเรียนที่ได้ก็ยังคงเหมือนเดิม คือ ปัญหาที่พบนั้นเกิดขึ้นในสายการผลิต ไม่ได้เป็นผลมาจากการออกแบบที่ไม่ดี
การหยุดชะงักโดยไม่ได้วางแผนล่วงหน้าก่อให้เกิดต้นทุนสูงในอุตสาหกรรมการผลิตโดยรวม ตามข้อมูลระบุว่า ต้นทุนที่แท้จริงของการหยุดทำงานของ Siemens ในปี 2024 รายงานระบุว่า บริษัทขนาดใหญ่ที่สุด 500 แห่งของโลกสูญเสียรายได้ 11% เนื่องจากการหยุดทำงานโดยไม่ได้วางแผนไว้ล่วงหน้า ในขณะที่โรงงานโดยเฉลี่ยสูญเสียประสิทธิภาพการผลิต 27 ชั่วโมงต่อเดือน
ตัวชี้วัดสายการผลิตช่วยให้ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) มองเห็นความเสี่ยงเหล่านี้ได้ตั้งแต่เนิ่นๆ โดยปกติแล้ว ผลผลิตและความสามารถของกระบวนการจะได้รับการตรวจสอบเพียงครั้งเดียวในระหว่างกระบวนการผลิต ขั้นตอนการหยุดการออกแบบและการตรวจสอบความถูกต้องด้วยการวิเคราะห์ตัวชี้วัดทั้งห้าด้านด้านล่าง ผู้ปฏิบัติงานสามารถตรวจสอบประสิทธิภาพของสายการผลิตในแต่ละวันอย่างต่อเนื่อง ภายใต้สภาพแวดล้อมจริง เพื่อให้เข้าใจได้ดียิ่งขึ้นว่าความเสี่ยงและข้อผิดพลาดอาจเกิดขึ้นที่ใด
ส่วนที่ 2: ตัวชี้วัดทั้งห้า
2.1 OEE และเหตุผลที่ควรขอรายละเอียดการวิเคราะห์
OEE (Overall Equipment Effectiveness Equipment) คือการวัดว่าเวลาการผลิตที่วางแผนไว้ของสายการผลิตนั้นส่งผลให้เกิดผลผลิตที่ดีได้มากน้อยเพียงใด โดยเน้นสามปัจจัยหลักดังนี้:
-
สถานะ: สัดส่วนของเวลาที่วางแผนไว้ซึ่งสายการผลิตกำลังทำงานอยู่ แทนที่จะหยุดทำงาน
-
ประสิทธิภาพ: ความเร็วในการวิ่งใกล้เคียงกับอัตราที่เหมาะสมมากน้อยแค่ไหน
-
ที่มีคุณภาพ: สัดส่วนของหน่วยที่ผ่านการตรวจสอบครั้งแรกโดยไม่ต้องแก้ไขหรือทิ้งเป็นของเสีย
ปัจจัยทั้งสามนี้จะถูกคูณเข้าด้วยกันเพื่อให้ได้คะแนน OEE ซึ่งแสดงเป็นเปอร์เซ็นต์ โดยคะแนน 100% หมายถึงกระบวนการผลิตที่ไร้ที่ติ
เซอิจิ นากาจิมะ ผู้ริเริ่มมาตรการนี้ กล่าวว่าคะแนนที่สูงกว่า 85% ถือเป็นระดับโลก ในขณะที่โรงงานส่วนใหญ่... โดยเฉลี่ยประมาณ 40% ถึง 60%ตัวเลขโดยรวมเพียงอย่างเดียวบอกอะไรผู้ซื้อได้น้อยมาก แต่เมื่อมอง OEE เป็นเครื่องมือในการวิเคราะห์ ไม่ใช่เป้าหมายที่กำหนดขึ้นเอง ตัวเลขดังกล่าวสามารถช่วยในการปรับปรุงในทางปฏิบัติได้
ตารางด้านล่างแสดงให้เห็นถึงเหตุผล ลองพิจารณาตัวอย่างบรรจุภัณฑ์สองแบบที่รายงานคะแนนเดียวกัน:
|
Line |
ความพร้อมที่จะให้บริการ |
ประสิทธิภาพ |
คุณภาพ |
สศอ |
ความเสี่ยงหลักสำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) |
|---|---|---|---|---|---|
|
บรรทัด A |
80% |
95% |
95% |
72% |
การหยุดชะงักบ่อยครั้งที่อาจทำให้การส่งมอบล่าช้า |
|
บรรทัด B |
96% |
94% |
80% |
72% |
การแก้ไขงานซ้ำและของเสียในปริมาณสูงทำให้ความสม่ำเสมอของงานลดลง |
ทั้งสองสายการผลิตได้คะแนน 72% เท่ากัน แต่ผู้ซื้อที่กังวลเกี่ยวกับระยะเวลานำส่งควรพิจารณาสายการผลิต A เป็นพิเศษ ในขณะที่ผู้ซื้อที่กังวลเกี่ยวกับความล้มเหลวในภาคสนามควรให้ความสำคัญกับสายการผลิต B
สำหรับผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) โปรดสอบถามว่า การตรวจสอบ OEE ควรทำการประเมินในสายการผลิตเฉพาะที่จะใช้ในการผลิตบรรจุภัณฑ์ของคุณ โดยแบ่งออกเป็นสามส่วนตามปัจจัยต่างๆ ตลอดช่วงหกถึงสิบสองเดือนที่ผ่านมา นอกจากนี้ ควรสอบถามด้วยว่าเวลาการผลิตที่วางแผนไว้รวมอะไรบ้าง เพราะหากไม่รวมช่วงพัก การบำรุงรักษา หรือการเปลี่ยนสายการผลิต อาจทำให้คะแนนดูสูงกว่าผลผลิตจริงของสายการผลิตนั้นได้
2.2 การหยุดทำงานโดยไม่ได้วางแผนล่วงหน้าและสาเหตุหลัก
การสูญเสียความพร้อมใช้งานส่วนใหญ่เกิดจากการหยุดทำงานโดยไม่ได้วางแผนไว้ล่วงหน้า ในสายการผลิตบรรจุภัณฑ์ การหยุดทำงานเหล่านี้มักเกิดขึ้นกระจุกตัวอยู่ไม่กี่สถานี ได้แก่ การเชื่อมแผ่นยึดเซลล์ การตั้งโปรแกรม BMS และอื่นๆ การทดสอบปลายสายการผลิต ซึ่งอุปกรณ์หรือเครื่องทดสอบที่ชำรุดเพียงชิ้นเดียวก็อาจทำให้ทุกอย่างต้นทางหยุดชะงักได้
แทนที่จะขอตัวเลขรวมทั้งหมด ให้ขอจำนวนชั่วโมงที่ระบบหยุดทำงานต่อเดือน พร้อมกับสาเหตุหลัก 5 อันดับแรกที่เรียงลำดับตามจำนวนชั่วโมงที่สูญเสียไป ซัพพลายเออร์ที่สามารถระบุแหล่งที่มาของการหยุดทำงานที่ใหญ่ที่สุดและแสดงให้เห็นว่าได้ดำเนินการแก้ไขสาเหตุที่ใหญ่ที่สุดนั้นแล้ว แสดงว่าเข้าใจกระบวนการของตนเอง ส่วนซัพพลายเออร์ที่สามารถระบุได้เพียงตัวเลขรายเดือนเดียว อาจยังไม่ได้ติดตามสาเหตุอย่างใกล้ชิดเพียงพอที่จะแก้ไขปัญหาได้
2.3 เวลาต่อรอบเทียบกับอัตราที่เหมาะสม
การสูญเสียประสิทธิภาพมักมองเห็นได้ยากกว่าการหยุดชะงัก สายการผลิตอาจทำงานตลอดทุกกะแต่ก็ยังส่งมอบสินค้าได้ไม่ครบตามที่ต้องการ เนื่องจากสถานีต่างๆ ทำงานช้ากว่าความเร็วที่เหมาะสม หรือหยุดชั่วคราวซ้ำๆ ครั้งละไม่กี่วินาที การหยุดสั้นๆ เหล่านี้มักไม่ปรากฏในบันทึกเวลาหยุดทำงาน แต่เมื่อรวมกันแล้วก็ส่งผลให้เกิดปัญหาได้
ตัวอย่างง่ายๆ จะแสดงให้เห็นถึงขนาดของปัญหา หากเวลาการผลิตที่เหมาะสมของสายการผลิตคือ 60 วินาทีต่อแพ็ค แต่เวลาเฉลี่ยที่เกิดขึ้นจริงคือ 75 วินาที ประสิทธิภาพก็จะอยู่ที่ 80% ตลอดทั้งสัปดาห์ที่มีการทำงานห้ากะ นั่นหมายความว่าเสียเวลาไปประมาณหนึ่งกะเต็มๆ เพราะการทำงานช้าเพียงอย่างเดียว
เมื่อพิจารณาถึงเรื่องนี้ ผู้ผลิตควรสอบถามถึงเวลาการผลิตที่เหมาะสมและเวลาการผลิตจริง ณ สถานีที่เป็นคอขวด และเปรียบเทียบกำลังการผลิตของสายการผลิตกับความต้องการที่คาดการณ์ไว้ ซัพพลายเออร์ที่ทำงานใกล้เต็มกำลังการผลิตที่ใช้งานได้จริงจะมีพื้นที่น้อยมากในการรองรับความต้องการที่เพิ่มขึ้นอย่างฉับพลันหรือฟื้นตัวจากสัปดาห์ที่แย่เพียงสัปดาห์เดียว
2.4 คุณภาพการตรวจสอบครั้งแรก ณ แต่ละสถานี
การสูญเสียคุณภาพในกระบวนการผลิตแบตเตอรี่อาจมีจำนวนมาก (ข้อมูลจาก Accenture และ Fraunhofer FFB) เอกสารไวท์เปเปอร์เกี่ยวกับการผลิตเซลล์ หมายเหตุว่าอัตราของเสียอาจแตกต่างกันไปตั้งแต่ 2% ถึง 25% การประกอบบรรจุภัณฑ์เกี่ยวข้องกับกระบวนการที่แตกต่างกัน แต่หลักการยังคงเหมือนเดิม คือ การสูญเสียที่ไม่ถึงมือลูกค้ายังคงส่งผลกระทบต่อต้นทุน กำลังการผลิต และความสม่ำเสมอ
ความแตกต่างที่สำคัญอยู่ที่อัตราการผ่านการตรวจสอบขั้นสุดท้ายและคุณภาพการตรวจสอบครั้งแรก การทดสอบขั้นสุดท้ายยืนยันว่าสินค้าที่จัดส่งแต่ละชิ้นตรงตามเกณฑ์การปล่อยสินค้า อัตราการผ่านที่สูงอาจปกปิดสายการผลิตที่ต้องแก้ไขสินค้าจำนวนมากก่อนที่จะถึงขั้นตอนการทดสอบ ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ต้องขออัตราการผ่านการตรวจสอบครั้งแรกในแต่ละสถานีหลัก เช่น การเชื่อม การตั้งโปรแกรม BMS ฉนวน และการทดสอบขั้นสุดท้าย พร้อมกับประเภทของข้อบกพร่องที่พบบ่อยที่สุด ข้อมูลระดับสถานีแสดงให้เห็นว่าความแปรปรวนเกิดขึ้นในขั้นตอนใด ซึ่งมีประโยชน์มากกว่าเปอร์เซ็นต์โดยรวมเพียงอย่างเดียว
2.5 เวลาเปลี่ยนการผลิตสำหรับงานประกอบตามสั่งปริมาณน้อย
ชุดแบตเตอรี่แบบสั่งทำพิเศษมักผลิตเป็นล็อตเล็กๆ บนสายการผลิตที่ใช้ร่วมกับผลิตภัณฑ์อื่นๆ การเปลี่ยนไปผลิตผลิตภัณฑ์อื่นแต่ละครั้งอาจหมายถึงการติดตั้งอุปกรณ์จับยึดใหม่ โปรแกรมการเชื่อมใหม่ โปรไฟล์เครื่องทดสอบใหม่ และเฟิร์มแวร์ BMS ใหม่ ซึ่งทุกนาทีที่ใช้ในการเปลี่ยนไปผลิตผลิตภัณฑ์ใหม่ ก็หมายถึงนาทีที่สายการผลิตไม่ได้ผลิตสินค้า
ในโลกแห่งความเป็นจริง ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) อาจแตกต่างกันอย่างมาก ขึ้นอยู่กับส่วนผสมของผลิตภัณฑ์และความซับซ้อนของกระบวนการ ซึ่งเป็นตัวแปรที่แตกต่างกันอย่างมากในสายการผลิตบรรจุภัณฑ์ที่มีผลิตภัณฑ์หลากหลาย ผู้ผลิตควรสอบถามซัพพลายเออร์ว่าโดยทั่วไปแล้วการเปลี่ยนผลิตภัณฑ์ใช้เวลานานเท่าใดสำหรับผลิตภัณฑ์ที่คล้ายกับผลิตภัณฑ์ที่พวกเขากำลังพิจารณา สายการผลิตเปลี่ยนผลิตภัณฑ์บ่อยแค่ไหน และขนาดชุดการผลิตขั้นต่ำที่ทำได้จริงคือเท่าใด นอกจากนี้ยังควรตรวจสอบด้วยว่าการเปลี่ยนผลิตภัณฑ์นั้นนับเป็นเวลาที่วางแผนไว้หรือเวลาที่ไม่ได้วางแผนไว้ เนื่องจากตัวเลือกดังกล่าวอาจส่งผลต่อตัวเลข OEE อย่างมาก
ส่วนที่ 3: วิธีการเก็บรวบรวมข้อมูลมีความสำคัญ
ตัวชี้วัดทุกอย่างข้างต้นขึ้นอยู่กับคุณภาพของข้อมูลพื้นฐาน ซัพพลายเออร์สองรายอาจรายงานตัวเลขที่คล้ายกัน แต่ใช้วิธีการวัดที่แตกต่างกันอย่างมาก
หนึ่งในคำถามที่สำคัญที่สุดคือ ตัวเลขเหล่านั้นมาจากบันทึกการทำงานแบบเขียนด้วยมือ หรือมาจากระบบตรวจสอบ OEE อัตโนมัติที่เชื่อมต่อกับเครื่องจักร เนื่องจากบันทึกที่เขียนด้วยมือมักจะพลาดการหยุดทำงานช่วงสั้นๆ และปัดเศษเวลาหยุดทำงาน แต่ละวิธีมีข้อดีและข้อเสีย แต่ผู้ซื้อควรเข้าใจว่าตัวเลขที่แสดงนั้นมาจากแหล่งข้อมูลใด
คำถามอื่นๆ ที่ควรพิจารณาได้แก่:
-
คำจำกัดความต่างๆ เช่น เวลาที่วางแผนไว้และเวลาวงจรที่เหมาะสม มีความสอดคล้องกันในสายการผลิตและสถานที่ต่างๆ หรือไม่?
-
ผู้จำหน่ายสามารถแบ่งปันข้อมูลแนวโน้มในช่วงหลายเดือนได้หรือไม่ ไม่ใช่แค่ข้อมูลล่าสุดเท่านั้น?
-
ใครเป็นผู้ตรวจสอบตัวเลขภายในองค์กร และตัวเลขเหล่านั้นนำไปสู่การดำเนินการแก้ไขบ่อยแค่ไหน?
-
สามารถเชื่อมโยงข้อมูลสายการผลิตกับหมายเลขซีเรียลได้หรือไม่ ในกรณีที่จำเป็นต้องตรวจสอบหาสาเหตุของปัญหาด้านคุณภาพ?
ส่วนที่ 4: รายการตรวจสอบคำถามสำหรับผู้จำหน่าย
ตารางด้านล่างนี้สามารถใช้ได้ในระหว่างการตรวจสอบผู้จำหน่ายหรือการทบทวนธุรกิจรายไตรมาส
|
เมตริก |
สิ่งที่จะถาม |
คำตอบที่ดี |
สัญญาณเตือนภัย |
|---|---|---|---|
|
สศอ |
OEE สำหรับสายการผลิตของเรา แบ่งออกเป็นสามปัจจัย ตลอดระยะเวลา 6-12 เดือน |
การวิเคราะห์โดยแสดงแนวโน้มที่ชัดเจนและกำหนดเวลาที่วางแผนไว้ |
ตัวเลขเดียวที่ไม่มีรายละเอียดหรือประวัติใดๆ |
|
การหยุดทำงานโดยไม่ได้วางแผนไว้ |
จำนวนชั่วโมงต่อเดือนและสาเหตุหลักห้าอันดับแรก |
จัดอันดับสาเหตุพร้อมการดำเนินการที่เกี่ยวข้องกับเรื่องที่ใหญ่ที่สุด |
ยอดรวมรายเดือนโดยไม่มีข้อมูลสาเหตุ |
|
รอบเวลา |
เวลาในการทำงานที่เหมาะสมเทียบกับเวลาในการทำงานจริง ณ จุดคอขวด |
ทราบแล้วว่าเป็นจุดคอขวด แต่มีกำลังการผลิตเหลือเฟือเมื่อเทียบกับการคาดการณ์ของเรา |
ไม่มีการกำหนดอัตราที่เหมาะสม หรือไม่มีกำลังการผลิตสำรอง |
|
คุณภาพตั้งแต่ครั้งแรก |
อัตราการผ่านการตรวจครั้งแรกจำแนกตามสถานีและประเภทข้อบกพร่องหลัก |
ข้อมูลระดับสถานีพร้อมแนวโน้มข้อบกพร่อง |
อัตราผ่านด่านสุดท้ายเท่านั้น |
|
เวลาเปลี่ยนรอบ |
ขั้นตอนการเปลี่ยนถ่ายการผลิตโดยทั่วไปสำหรับผลิตภัณฑ์ของเรา |
ระยะเวลาที่วัดได้และแผนการลดระยะเวลาเหล่านั้น |
การเปลี่ยนผ่านถูกละเว้นจากการคำนวณ OEE โดยไม่มีคำอธิบาย |
|
การเก็บรวบรวมข้อมูล |
บันทึกข้อมูลด้วยตนเองหรือข้อมูลจากเครื่องจักร? |
วิธีการที่ชัดเจนและคำจำกัดความที่สอดคล้องกัน |
ตัวเลขที่รวบรวมด้วยมือเมื่อสิ้นเดือน |
คำถามที่พบบ่อย
ค่า OEE 85% ถือเป็นเป้าหมายที่เหมาะสมสำหรับสายการผลิตแบตเตอรี่หรือไม่?
มันเป็นเพียงเกณฑ์วัดที่มีประโยชน์มากกว่าจะเป็นเกณฑ์ตัดสินว่าผ่านหรือไม่ สายการผลิตที่มีสินค้าหลากหลายและผลิตบรรจุภัณฑ์ตามสั่งนั้นต้องเปลี่ยนสายการผลิตบ่อยกว่าสายการผลิตที่มีปริมาณมากโดยเฉพาะ ดังนั้นคะแนนที่ต่ำกว่าจึงไม่ใช่เรื่องน่ากังวลเสมอไป การพัฒนาอย่างต่อเนื่องเมื่อเวลาผ่านไปมักจะบอกอะไรได้มากกว่าตัวเลขสัมบูรณ์
ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ควรเปรียบเทียบค่า OEE ระหว่างซัพพลายเออร์หรือไม่?
ต้องใช้ด้วยความระมัดระวังเท่านั้น ซัพพลายเออร์มักกำหนดเวลาที่วางแผนไว้และอัตราที่เหมาะสมแตกต่างกัน ทำให้การเปรียบเทียบโดยตรงไม่น่าเชื่อถือ สุดท้ายแล้ว เกณฑ์มาตรฐานที่สำคัญที่สุดสำหรับผู้ผลิตใดๆ ก็คือผลการดำเนินงานในอดีตของตนเอง
จะทำอย่างไรหากซัพพลายเออร์ไม่ยอมเปิดเผยข้อมูลการผลิต?
ซัพพลายเออร์บางรายถือว่าข้อมูลสายการผลิตเป็นข้อมูลที่มีความอ่อนไหวทางการค้า การขอข้อมูลสรุปแนวโน้มหรือการตรวจสอบตัวเลข ณ สถานที่จริงระหว่างการตรวจสอบอาจเป็นทางออกที่เหมาะสม การปฏิเสธที่จะพูดคุยเกี่ยวกับประสิทธิภาพของสายการผลิตโดยสิ้นเชิงนั้นเป็นสิ่งที่ควรสังเกตในระหว่างการตรวจสอบคุณสมบัติ
ผู้ผลิตอุปกรณ์ควรตรวจสอบตัวชี้วัดเหล่านี้บ่อยแค่ไหน?
การตรวจสอบเมื่อผ่านการรับรองและทุกๆ ไตรมาสเป็นวิธีการที่เหมาะสมสำหรับหลายๆ โครงการ การตรวจสอบที่บ่อยขึ้นนั้นเหมาะสมกว่าในช่วงเริ่มต้นโครงการ หลังจากการเปลี่ยนแปลงการออกแบบ หรือเมื่อประสิทธิภาพการส่งมอบลดลง
ตัวชี้วัดเหล่านี้สามารถใช้แทนรายงานการทดสอบและการตรวจสอบได้หรือไม่?
ไม่เลย รายงานการทดสอบ ใบรับรอง และการตรวจสอบกระบวนการผลิตยืนยันว่าบรรจุภัณฑ์มีความปลอดภัยและตรงตามข้อกำหนด ตัวชี้วัดสายการผลิตให้มุมมองที่แตกต่างออกไป ว่าซัพพลายเออร์จะสามารถส่งมอบบรรจุภัณฑ์นั้นได้อย่างสม่ำเสมอหรือไม่เมื่อเริ่มการผลิตในปริมาณมาก


