

Respuesta rápida: Los informes de pruebas y las certificaciones demuestran que el diseño de un paquete de baterías cumple con sus especificaciones. Sin embargo, dicen mucho menos sobre si un proveedor puede fabricar ese paquete de forma fiable, semana tras semana, en el volumen que usted necesita.
Cinco indicadores de la línea de producción cubren esa brecha:
-
Eficacia general de los equipos (OEE) con su desglose completo.
-
Tiempos de inactividad no planificados y sus causas.
-
Tiempo de ciclo en comparación con la tasa ideal.
-
Calidad a la primera pasada en cada estación y tiempo de cambio.
-
Tendencias a lo largo de varios meses, junto con una explicación de cómo se recopila cada cifra; no se trata de un único dato principal.
Puntos Clave
-
El rendimiento de la línea de producción es un indicador clave del riesgo de entrega y calidad, por lo que debe incluirse en la calificación de proveedores junto con las pruebas realizadas.
-
El OEE solo resulta útil cuando se divide en disponibilidad, rendimiento y calidad, ya que dos líneas con la misma puntuación pueden conllevar riesgos muy diferentes.
-
Las causas de las interrupciones, el tiempo de ciclo y la calidad a nivel de estación muestran dónde un proveedor está perdiendo capacidad antes de que esto afecte a sus pedidos.
-
El tiempo de cambio de formato es especialmente importante para los paquetes personalizados de bajo volumen que comparten línea de producción con otros productos.
-
Los métodos de recopilación de datos son tan importantes como las cifras mismas; los registros manuales tienden a subestimar las pérdidas.
Parte 1: Por qué el rendimiento de la línea de producción debe considerarse en la calificación de proveedores.
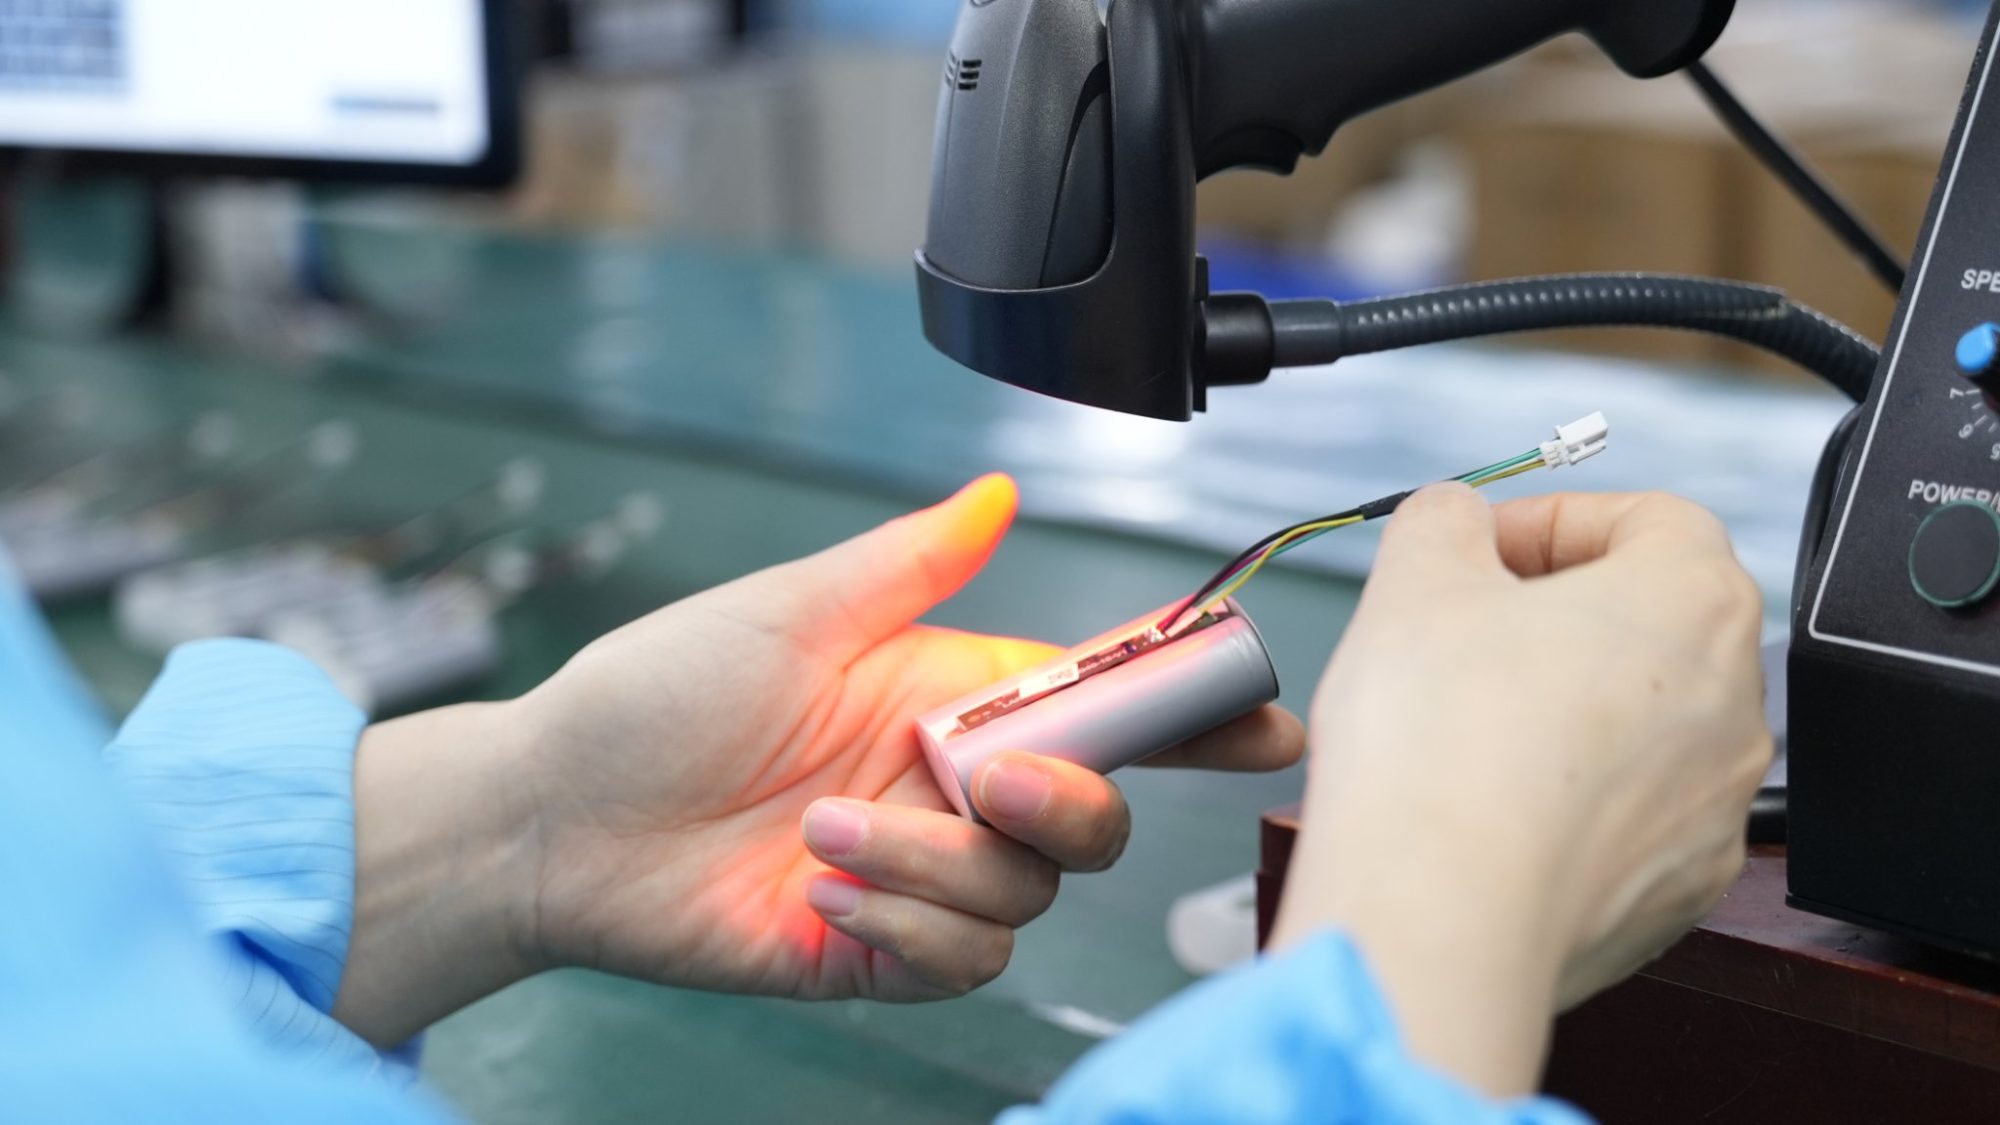
La mayor parte del trabajo de calificación de los fabricantes de equipos originales se centra en la evidencia del diseño. Los compradores revisan Informes de pruebas de celdas y paquetesSe deben verificar las certificaciones y confirmar que la configuración esté bloqueada antes del lanzamiento. Si bien este trabajo es esencial, solo responde a una pregunta: ¿este paquete cumple con las especificaciones? Lo que no aborda es si el proveedor puede seguir fabricando paquetes con la frecuencia y calidad acordadas.
La diferencia entre ambos puede resultar costosa. En junio de 2024, BMW retiró un pedido de celdas por un valor aproximado de 2 millones € de Northvolt. Según se informa, el fabricante citó retrasos en la producción y mala calidad de las celdas como razones clave detrás de la decisión. Más tarde ese año, Reuters informó que la empresa había sido Incumplimiento constante de los objetivos de producción semanalesNorthvolt entregó 22,000 celdas listas para su envío en una semana de octubre, frente a un objetivo de 30,000. Si bien Northvolt era un fabricante de celdas que operaba a escala de gigafábrica, y no un ensamblador de paquetes de pequeña capacidad, la conclusión sigue siendo la misma: las dificultades a las que se enfrentó surgieron en la línea de producción, no fueron resultado de un mal diseño.
Las paradas no planificadas son costosas en toda la industria manufacturera. Según Coste real del tiempo de inactividad de Siemens en 2024 Según el informe, las 500 empresas más grandes del mundo pierden el 11% de sus ingresos debido a paradas no planificadas, mientras que la planta promedio pierde 27 horas de productividad al mes.
Las métricas de la línea de producción brindan a los fabricantes de equipos originales una visión temprana de estos riesgos. El rendimiento y la capacidad del proceso generalmente se revisan solo una vez durante la Etapa de congelación del diseño y validaciónAl analizar las cinco métricas que se detallan a continuación, los operadores pueden investigar continuamente el rendimiento diario de la línea en condiciones reales, para comprender mejor dónde podrían producirse riesgos y fallos.
Parte 2: Las cinco métricas
2.1 OEE y por qué solicitar el desglose
El OEE mide qué porcentaje del tiempo de producción planificado de una línea se traduce realmente en una buena producción, destacando tres factores:
-
Disponibilidad: El porcentaje del tiempo previsto durante el cual la línea está en funcionamiento en lugar de estar detenida.
-
Actuación: Qué tan cerca está la velocidad de carrera de la velocidad ideal.
-
Calidad: Porcentaje de unidades que pasan la prueba a la primera sin necesidad de reelaboración ni descarte.
Estos tres factores se multiplican entre sí para obtener una puntuación OEE que se muestra como un porcentaje, donde una puntuación del 100 % representa un proceso de producción impecable.
Seiichi Nakajima, quien introdujo la medida, describió una puntuación superior al 85% como de clase mundial, mientras que la mayoría de las fábricas promedio entre el 40% y el 60%Una cifra principal por sí sola no le dice mucho al comprador, pero cuando el OEE se considera una herramienta de diagnóstico, no un objetivo arbitrario, la cifra puede ayudar a orientar mejoras prácticas.
La tabla que aparece a continuación muestra el motivo. Consideremos dos líneas de empaque hipotéticas que reportan la misma puntuación:
|
Line |
Disponibilidad |
Rendimiento |
Calidad |
OEE |
Principal riesgo para el fabricante de equipos originales (OEM) |
|---|---|---|---|---|---|
|
Linea A |
80% |
95% |
95% |
72% |
Interrupciones frecuentes que pueden retrasar las entregas. |
|
Línea B |
96% |
94% |
80% |
72% |
Alto nivel de retrabajo y desperdicio que pone en riesgo la consistencia. |
Ambas líneas obtienen una puntuación del 72%, pero un comprador preocupado por los plazos de entrega debería analizar con más detenimiento la Línea A, mientras que uno preocupado por los fallos en el campo debería centrarse en la Línea B.
Para los fabricantes de equipos originales, pregunte que Monitoreo de OEE Se debe realizar en la línea específica que fabricará su paquete, dividiendo los resultados en los tres factores correspondientes a los últimos seis a doce meses. También conviene preguntar qué se considera tiempo de producción planificado, ya que excluir las pausas, el mantenimiento o los cambios de formato puede hacer que la puntuación parezca superior a la producción real de la línea.
2.2 Tiempos de inactividad no planificados y sus principales causas
Las pérdidas de disponibilidad provienen principalmente de paradas no planificadas. En una línea de empaquetado, estas a menudo se agrupan alrededor de unas pocas estaciones, a saber, soldadura de pestañas de celdas, programación de BMS y pruebas de fin de línea donde un solo dispositivo o comprobador defectuoso puede paralizar todo el proceso.
En lugar de solicitar un total, pida las horas de inactividad mensuales junto con las cinco principales causas, ordenadas según el tiempo perdido. Un proveedor que puede identificar sus principales fuentes de inactividad y demostrar las medidas que ha tomado para solucionar la más importante, comprende su propio proceso; un proveedor que solo puede proporcionar una cifra mensual puede que aún no esté realizando un seguimiento exhaustivo de las causas para solucionarlas.
2.3 Tiempo de ciclo en comparación con la tasa ideal
Las pérdidas de rendimiento son menos visibles que las paradas. Una línea puede estar funcionando todos los turnos y aun así no alcanzar su capacidad óptima porque las estaciones operan por debajo de su velocidad ideal o se detienen repetidamente durante unos segundos. Estas breves paradas rara vez aparecen en los registros de tiempo de inactividad, pero todas se acumulan.
Un ejemplo sencillo ilustra la magnitud del problema. Si el tiempo de ciclo ideal de una línea es de 60 segundos por paquete, pero el promedio real es de 75 segundos, el rendimiento se sitúa en el 80 %. En una semana de cinco turnos, esto significa que se pierde aproximadamente un turno completo solo por la lentitud del proceso.
En este sentido, los fabricantes de equipos originales (OEM) deberían solicitar el tiempo de ciclo ideal y real en la estación de cuello de botella, así como comparar la capacidad de la línea con la demanda prevista. Un proveedor que opera cerca del 100 % de su capacidad práctica tiene poco margen para absorber un pico de demanda o recuperarse incluso de una sola semana de baja producción.
2.4 Calidad de la primera pasada en cada estación
Las pérdidas de calidad en la producción de baterías pueden ser sustanciales. Un estudio de Accenture y Fraunhofer FFB Libro blanco sobre la fabricación de células Cabe señalar que los índices de desperdicio pueden variar entre el 2 % y el 25 %. El ensamblaje del paquete implica procesos diferentes, pero el principio se mantiene: las pérdidas que nunca llegan al cliente siguen afectando al coste, la capacidad y la uniformidad.
La distinción clave radica en la diferencia entre la tasa de aprobación al final de la línea y la calidad a la primera. Las pruebas al final de la línea confirman que cada paquete enviado cumple con los criterios de liberación. Una alta tasa de aprobación puede ocultar una línea que reprocesa una gran cantidad de unidades antes de que lleguen al probador. Los fabricantes de equipos originales (OEM) deben solicitar las tasas de aprobación a la primera en cada estación principal, como soldadura, programación del sistema de gestión de edificios (BMS), aislamiento y prueba final, junto con los tipos de defectos más comunes. Los datos a nivel de estación muestran dónde se introduce la variación en el proceso, lo cual es mucho más útil que un simple porcentaje general.
2.5 Tiempo de cambio para ensamblajes personalizados de bajo volumen
Las baterías personalizadas suelen fabricarse en lotes pequeños en líneas de producción compartidas con otros productos. Cada cambio entre productos puede implicar nuevos accesorios, programas de soldadura, perfiles de prueba y firmware del sistema de gestión de baterías (BMS), y cada minuto dedicado a la transición supone un minuto de inactividad de la línea de producción.
En la práctica, la OEE puede variar significativamente según la combinación de productos y la complejidad del proceso; variables que difieren enormemente en las líneas de envasado con alta variedad de productos. Los fabricantes de equipos originales (OEM) deben preguntar a sus proveedores cuánto tiempo suele durar un cambio de producto para un producto similar al que están considerando, con qué frecuencia se realizan los cambios en la línea y cuál es el tamaño mínimo de lote práctico. También conviene confirmar si los cambios de producto se contabilizan como tiempo planificado o no planificado, ya que esta elección puede influir considerablemente en la cifra de OEE.
Parte 3: La forma en que se recopilan los datos es importante
Cada una de las métricas mencionadas anteriormente depende de la calidad de los registros subyacentes. Dos proveedores pueden reportar cifras similares, pero medirlas de maneras muy diferentes.
Una de las preguntas más importantes es si las cifras provienen de registros manuales de turnos o de sistemas automatizados de monitorización de la Eficiencia General de los Equipos (OEE) conectados a las máquinas, ya que los registros manuscritos suelen omitir paradas cortas y redondear los tiempos de inactividad. Ambos métodos tienen sus ventajas y desventajas, pero los compradores deben comprender cuál respalda las cifras que se les muestran.
Otras preguntas que vale la pena hacer son:
-
¿Las definiciones, como el tiempo previsto y el tiempo de ciclo ideal, son coherentes en todas las líneas de producción y ubicaciones?
-
¿Puede el proveedor compartir datos de tendencias de varios meses, y no solo una instantánea reciente?
-
¿Quién revisa las cifras internamente y con qué frecuencia dan lugar a medidas correctivas?
-
¿Se pueden vincular los datos de la línea con los números de serie si es necesario rastrear un problema de calidad?
Parte 4: Lista de verificación de preguntas para proveedores
La tabla que aparece a continuación puede utilizarse durante las auditorías a proveedores o las revisiones trimestrales de la empresa.
|
Métrico |
Que preguntar |
Una buena respuesta |
Una señal de alerta |
|---|---|---|---|
|
OEE |
OEE para nuestra línea, dividido en tres factores, durante 6-12 meses |
Un desglose con una tendencia clara y un tiempo planificado definido. |
Una sola cifra sin desglose ni historial |
|
Tiempo de inactividad no planificado |
Horas al mes y las cinco principales causas |
Causas clasificadas con acciones tomadas en la mayor medida |
Un total mensual sin datos de causa |
|
Tiempo del ciclo |
Tiempo de ciclo ideal frente al tiempo de ciclo real en el cuello de botella |
Cuello de botella conocido con capacidad ociosa en contra de nuestra previsión |
No se ha definido una tasa ideal ni capacidad de reserva. |
|
Calidad de primera pasada |
Tasas de primera pasada por estación y principales tipos de defectos |
Datos a nivel de estación con tendencias de defectos |
Solo una tasa de aprobación al final de la línea |
|
Cambian con el tiempo |
Cambio típico para un producto como el nuestro. |
Tiempos medidos y un plan para reducirlos |
Los cambios de configuración se excluyen del OEE sin explicación. |
|
Recopilación de datos |
¿Registros manuales o datos de la máquina? |
Método claro y definiciones coherentes |
Cifras recopiladas manualmente a fin de mes. |
Preguntas Frecuentes
¿Es un OEE del 85% un objetivo justo para una línea de baterías?
Es un indicador útil, más que una calificación de aprobado. Las líneas de producción con alta variedad de productos que fabrican paquetes personalizados se enfrentan a más cambios de formato que las líneas dedicadas a alto volumen, por lo que una puntuación más baja no es necesariamente motivo de preocupación. La mejora constante a lo largo del tiempo suele ser más reveladora que la cifra absoluta.
¿Deberían los fabricantes de equipos originales comparar la Eficiencia General de los Equipos (OEE) entre proveedores?
Solo con precaución. Los proveedores suelen definir los plazos previstos y las tarifas ideales de forma diferente, lo que dificulta las comparaciones directas. En definitiva, el indicador más importante para cualquier fabricante es su propio historial de rendimiento.
¿Qué ocurre si un proveedor se niega a compartir los datos de producción?
Algunos proveedores consideran los datos de producción como información confidencial. Solicitar resúmenes de tendencias o revisar las cifras in situ durante una auditoría puede ser una solución intermedia viable. Una negativa rotunda a hablar sobre el rendimiento de la línea de producción es un aspecto importante a tener en cuenta durante el proceso de cualificación.
¿Con qué frecuencia deberían los fabricantes de equipos originales (OEM) revisar estas métricas?
Revisarlos durante la fase de calificación y luego trimestralmente funciona para muchos programas. Las revisiones más frecuentes tienen sentido durante la fase de puesta en marcha, después de un cambio de diseño o cuando el rendimiento de la entrega disminuye.
¿Estas métricas reemplazan los informes de pruebas y las auditorías?
No. Los informes de pruebas, las certificaciones y las auditorías de procesos confirman que el paquete es seguro y cumple con sus especificaciones. Las métricas de la línea de producción aportan una perspectiva diferente: si el proveedor puede seguir entregando ese paquete de forma constante una vez que comience la producción en volumen.


